Kontaktinformationen
-
 Wangshan Road, Bezirk Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Holen Sie sich ein Angebot
Typische Kosten für Druckgussformen: Preisspannen, Kostentreiber und Art und Weise, wie Angebote berechnet werden
2026-08-13
Ein kleines Druckgusswerkzeug aus Zinklegierung für ein einfaches Teil kann etwa 3.000 bis 8.000 US-Dollar kosten. Eine mittelgroße Aluminiumform mit zwei Kavitäten und einfacher Wasserkühlung kostet normalerweise zwischen 15.000 und 50.000 US-Dollar. Eine große Strukturform für Automobile oder neue Energiefahrzeuge, wie sie für ein Motorgehäuse, ein Getriebegehäuse oder einen Batterieträger verwendet wird, kann schnell 100.000 US-Dollar überschreiten, und Versionen mit großen Gleitsystemen und konformer Kühlung wurden für über 300.000 US-Dollar angegeben. Die nützlichste Antwort auf die Frage ist daher nicht eine Zahl, sondern ein Band. Planen Sie am unteren Ende 3.000 US-Dollar ein, für die meisten Produktionswerkzeuge aus Aluminium 20.000 bis 60.000 US-Dollar und für komplexe Automobilwerkzeuge deutlich mehr. In diesem Artikel wird erklärt, was ein Angebot vom unteren Ende dieses Bandes nach oben bewegt, warum es diesen Bereich gibt und wie Lieferanten die Zahl, die Sie erhalten, tatsächlich berechnen.
Eine Druckgussform ist kein Katalogprodukt. Es handelt sich um ein kundenspezifisches Präzisionswerkzeug, das mit einer Reihe von Teilezeichnungen des Kunden beginnt, aus geschmiedeten Stahlblöcken gefertigt und durch Probeaufnahmen abgestimmt wird, bis Teile innerhalb der Spezifikationen hergestellt werden. Da sich Geometrie, Legierung, Produktionsvolumen, Anforderungen an die Oberflächenbeschaffenheit und Qualitätserwartungen mit jedem Projekt ändern, ändert sich auch der Preis der Form. Lieferanten ziehen einen Preis nicht aus einer Liste; Sie zitieren es aus einer Strukturanalyse des Teils und des dahinter stehenden Produktionsprogramms.
Die Teilegeometrie bestimmt die Außenabmessungen der Form, die Anzahl der Schieber und Kerne, die Tiefe und Form der Kavität, die Angussposition und die Komplexität der Kühlkanäle. Ein flaches, kastenförmiges Teil mit offenen Seiten ist eines der kostengünstigsten Werkzeuge. Ein geschlossenes Gehäuse mit Innenrippen, Vorsprüngen, Löchern senkrecht zur Trennlinie und Hinterschneidungen, die bewegliche Schieber erfordern, kostet ein Vielfaches. Das Stahlvolumen, die Bearbeitungszeit und das Risiko von Gussfehlern nehmen mit der Schwierigkeit der Geometrie zu, und die Lieferanten berücksichtigen dies im Angebot.
Es hilft, die Form selbst von den Teilen zu trennen, die sie produziert. Die Form ist ein Kapitalaufwand, der einmal bezahlt wird und sich dann über die Lebensdauer des Produktionslaufs amortisiert. Der Stückpreis des Gussteils spiegelt Zykluszeit, Material, Arbeit und Gemeinkosten wider, jedoch nicht die vollen Kosten des Werkzeugs. Käufer, die Formenangebote vergleichen, ohne auch den Teilepreis, das geplante Volumen und die Werkzeuglebensdauer zu vergleichen, werden die falschen Schlussfolgerungen ziehen. Eine billige Form, die häufige Reparaturen erfordert oder inkonsistente Teile produziert, kann die Gesamtkosten dramatisch in die Höhe treiben. Der tatsächliche Wert der Form wird in Schüssen gemessen, nicht in der ursprünglichen Rechnung.
Um zu verstehen, warum Angebote unterschiedlich sind, ist es hilfreich zu wissen, wofür der Lieferant zahlen muss. Ein Formenangebot besteht aus fünf Hauptblöcken: Konstruktion, Stahl, Bearbeitung, Standardkomponenten und Bemusterung. Jeder Block hat seine eigene Kostenstruktur und sein eigenes Risikoprofil.
Die Konstruktionsphase umfasst die Anschnitt- und Angusskonstruktion, die Kühlungsberechnung, die Formschrägenanalyse, die Schwindungskompensation und eine Formflusssimulation für anspruchsvolle Teile. Bei einem komplexen Gussteil für die Automobilindustrie legt der Konstrukteur auch die Betätigungsmethode des Schiebers, die Auswurfsequenz und das thermische Gleichgewicht der Form fest. Design dauert Stunden, und diese Stunden werden berechnet. Bei einfachen Formen kann die Konstruktion 5 bis 10 Prozent des Kostenvoranschlags ausmachen; Bei komplexen dünnwandigen Automobilteilen mit engen Toleranzen kann der Anteil 15 Prozent und mehr erreichen. Die Technik birgt auch versteckte Risiken: Eine schlecht konstruierte Form kann nach dem ersten Versuch eine Nacharbeit erfordern, weshalb erfahrene Zulieferer in Simulationen statt in Vermutungen investieren.
Formstahl is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Der Hohlraum wird durch CNC-Fräsen geformt und anschließend durch Erodieren oder Drahtschneiden bearbeitet, um scharfe Ecken und tiefe Details zu erhalten. Die erforderliche Zeit hängt von der zu schneidenden Oberfläche, der Härte des Stahls und der einzuhaltenden Toleranz ab. Stähle mit hoher Härte schneiden langsamer und verschleißen mehr Werkzeuge. Wenn eine hochglänzende Oberfläche des Gussstücks durch Polieren erreicht werden soll, ist zusätzlicher manueller Arbeitsaufwand erforderlich. Die Bearbeitung ist in der Regel der teuerste Teil im Angebot, manchmal 30 bis 40 Prozent des Gesamtpreises.
Schlitten, Kerne, Auswerferstifte, Führungssäulen, Wasseranschlüsse und die Trennebene müssen montiert und ausgerichtet sein. Die Matrize muss mit dem richtigen Schließdruck auf der Spritzmaschine schließen und die Hälften müssen gleichmäßig zusammenpassen, damit sich kein Grat bildet. Die Montage ist ein Handwerksbetrieb. Es erfordert qualifizierte Werkzeugmacher und lässt sich nur schwer in einem Zeitplan zusammenfassen.
Bei den meisten Anbietern sind zwei oder drei Proberunden im Angebot enthalten. Die Form wird auf eine echte Druckgussmaschine montiert, Probeaufnahmen gemacht, die Teile vermessen und Korrekturen vorgenommen. Material wird verbraucht, Maschinenzeit gemietet und Ingenieure analysieren die Ergebnisse. Wenn beim Test ein Dimensionsproblem oder ein Problem mit dem Füllmuster festgestellt wird, wird die Form zur Änderung an die Werkstatt zurückgeschickt. Einige Anbieter bieten Versuche als optionale Option an; andere beziehen sie in die Gesamtsumme ein. Bestätigen Sie immer, was in der Nummer steht.
Konstruktion, Stahl, Bearbeitung und Bemusterung erklären, was in ein Angebot einfließt, aber vier spezifische Design- und Produktionsentscheidungen dominieren den Endpreis. In der Reihenfolge ihrer Auswirkung handelt es sich um die Teilekomplexität, die Anzahl der Hohlräume, die Formgröße und die Gestaltung des Kühlsystems.
Komplexität ist der klassische Preismultiplikator. Überlegen Sie, was passiert, wenn ein Teil einen Hinterschnitt hat, also ein Merkmal, das ein direktes Auswerfen aus der Form verhindert. Die Hinterschneidung zwingt den Konstrukteur dazu, einen Schieber oder zusammenklappbaren Kern hinzuzufügen, der sich mit hydraulischer oder mechanischer Betätigung bewegt. Ein Schlitten fügt der Form Tausende von Dollar hinzu und es gibt einen Wartungspunkt für die gesamte Lebensdauer des Werkzeugs. Zwei Folien können Zehntausende addieren. Innengewinde, Schnapphaken und abgewinkelte Merkmale sorgen für weitere Werkzeuge. Jedes Merkmal, das die Auswurfrichtung erschwert, erhöht die Anzahl der beweglichen Teile in der Form, die Bearbeitungszeit und das Risiko eines Ausfalls über 100.000 Schüsse.
Andererseits verursachen Merkmale, die an der Trennlinie ausgerichtet sind, nur geringe Kosten. Formschrägen, großzügige Radien und gleichmäßige Wandstärken erfordern keine zusätzlichen Mechanismen. Der Teilekonstrukteur hat größeren Einfluss auf die Formkosten als der Formenbauer. Ein guter Lieferant oder eine gute Prüfung des Designs auf Herstellbarkeit kann die kostentreibenden Merkmale identifizieren, bevor Stahl geschnitten wird.
Die Anzahl der Kavitäten entscheidet darüber, wie viele Teile pro Schuss produziert werden. Eine Kavität ergibt ein Teil pro Zyklus; zwei Hohlräume ergeben zwei; vier ergibt vier. Mehr Kavitäten erhöhen den Formpreis, da das Bearbeitungsvolumen und die Stahlgröße zunehmen, senken jedoch die Stückkosten, wenn das Auftragsvolumen hoch ist. Eine Form mit zwei Kavitäten kann 60 bis 80 Prozent mehr kosten als die gleiche Form mit nur einer Kavität, nicht mit doppelter Kavität, da die Basis und das Spannsystem gemeinsam genutzt werden. Lieferanten berechnen die optimale Kavitätenanzahl anhand des jährlichen Produktionsziels, der Maschinenkapazität und des Teilegewichts. Wenn Sie nur 20.000 Teile pro Jahr benötigen, ist ein Werkzeug mit einer Kavität meist die rationale Wahl. Wenn Sie 500.000 benötigen, drängt die gleiche Logik zu zwei oder vier Kavitäten.
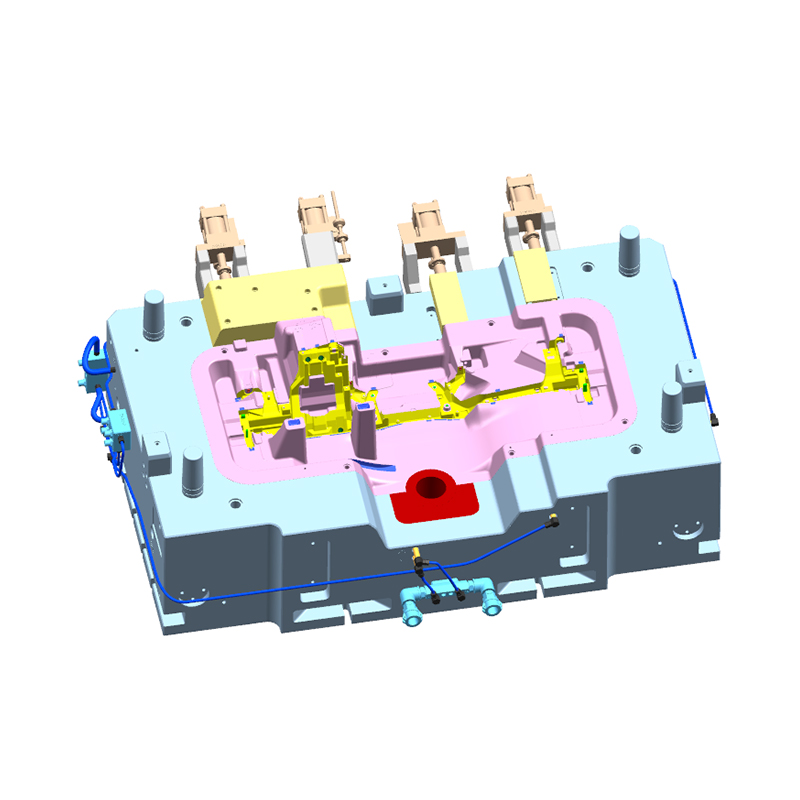
Die äußere Größe der Form wird durch die projizierte Fläche des Teils, die Anzahl der Kavitäten und das Angusssystem bestimmt. Die Formgröße bestimmt, welche Tonnage der Spritzgießmaschine benötigt wird, und das wiederum wirkt sich auf die Kapazität der Druckgussanlage und den Stundensatz der Maschine aus. Größere Formen kosten mehr Stahl, Bearbeitung, Wärmebehandlung und Handhabung. Die Korrelation ist nicht vollkommen linear, aber stark. Eine kleine 150-Tonnen-Heißkammermaschine für Zinkteile könnte eine Form aufnehmen, die nur 350 mm im Quadrat misst; Eine 2.200 Tonnen schwere Kaltkammermaschine für ein Motorgehäuse benötigt eine Form in der Größe eines Kleinwagens. Zwischen diesen beiden Punkten können sich die Werkzeugkosten um den Faktor 30 ändern. Ein gutes Referenzbeispiel ist die 800-Tonnen-Druckgussbox aus Aluminiumlegierung , das im mittleren bis großen Segment des Produktmixes angesiedelt ist und zeigt, wie viel Stahl- und Einsatzdesign ein ernsthaftes Aluminiumwerkzeugprojekt erfordert.
 Kundenspezifische Druckgusskastenfabrik aus 800T-Aluminiumlegierung, Hersteller - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. ist ein chinesischer Hersteller von 800T-Aluminiumlegierungs-Druckgussboxen und eine kundenspezifische Fabrik. Details: Die Aluminiumlegierungs-Druckgussboxen... Produkt anzeigen →
Die Kühlung ist der am wenigsten sichtbare Kostentreiber und einer der wichtigsten für die Produktivität. Die Geschwindigkeit, mit der die geschmolzene Legierung erstarrt, bestimmt die Zykluszeit und damit die Kosten pro Schuss. Einfache, gerade gebohrte Kühlleitungen sind kostengünstig und eignen sich für flache Teile. Konturierte oder konforme Kühlkanäle folgen der Form des Hohlraums und reduzieren Hot Spots, erfordern jedoch Hartlöten, additive Fertigung oder komplexe Bohrstrategien, was allesamt zusätzliche Kosten verursacht. Bei der Massenproduktion kann eine Form mit hervorragender Kühlung den Zyklus um mehrere Sekunden verkürzen und den höheren Preis innerhalb von Monaten amortisieren. Bei der Produktion geringer Stückzahlen funktioniert diese Berechnung selten und ein einfacheres Kühlsystem ist wirtschaftlicher.
Formstahl selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Zinklegierungen werden bei deutlich niedrigeren Temperaturen gegossen, sodass eine Zinkform aus einem vorvergüteten Stahl wie P20 oder 1.2738 hergestellt werden kann und dennoch mehrere hunderttausend Schüsse übersteht. Aluminiumlegierungen erreichen an der Einspritzöffnung eine Temperatur von etwa 610 °C, und die Formoberfläche ist immer wieder starken thermischen Schocks ausgesetzt, so dass es nach einer bestimmten Anzahl von Zyklen unweigerlich zu Wärmerissen in der Form kommt. Die Werkzeuglebensdauer für einen Hohlraumeinsatz aus Aluminium wird üblicherweise auf 60.000 bis 150.000 Schüsse geschätzt. Danach wird der Einsatz entweder repariert oder ersetzt. Da der Hohlraumeinsatz die teuerste Einzelkomponente ist, bestimmt die Lebensdauer des Stahls direkt das Wartungsbudget.
Auch ergänzende Behandlungen sind wichtig. Nitrierung, PVD-Beschichtung und Oxidbehandlungen reduzieren Löten und Erosion an der Hohlraumoberfläche, verbessern die Freigabe und verlängern die Lebensdauer zwischen den Überholungen. Diese Prozesse erhöhen den Formpreis um einige Prozent und können sich bei Teilen mit tiefen Kernen oder hohen Oberflächenanforderungen durchaus lohnen. Das gesamte Thema der Metallurgie ist tiefgreifend genug, um eine eigene Diskussion zu verdienen, und wir haben eine separate Seite zur Auswahl des richtigen Materials für Druckgussformen aus Aluminiumlegierungen geschrieben, die die Stahlsorten, die Beschichtungsauswahl und deren Auswirkungen auf die Werkzeuglebensdauer behandelt.
Die von Ihnen gegossene Legierung ist nicht nur eine Materialauswahl; Es legt den thermischen und mechanischen Designrahmen des Werkzeugs und damit das für den Bau erforderliche Budget fest. Die gleiche Teilegeometrie kann deutlich unterschiedliche Formkosten in Zink, Aluminium oder Magnesium haben.
Zinklegierungen melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t Warmkammer-Druckgussform Die von uns gefertigten Zinkteile stellen den günstigsten Einstieg in den Druckgussprozess dar.
 Kundenspezifische 150T-Warmkammer-Druckgussformfabrik, Hersteller - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. ist ein chinesischer Hersteller und eine kundenspezifische Fabrik für 150T-Heißkammer-Druckgussformen. Details: Die 150T-Heißkammer-Druckgussform... Produkt anzeigen →
Aluminiumlegierungen werden bei 610 bis 700 °C gegossen und erfordern Warmarbeitsstahl, sorgfältig konzipierte Kühlung und ein robustes Auswurfsystem. Eine Aluminiumform mit einer Kavität für eine einfache Halterung kann 18.000 bis 35.000 US-Dollar kosten, während eine Form mit zwei Kavitäten für ein Automobilgehäuse mit Schiebern und Einsätzen 50.000 bis 90.000 US-Dollar kosten wird. Die Größe des Teils ist der entscheidende Skalierungsfaktor. Ein großes geschlossenes Gehäuse wie der zuvor erwähnte 800-Tonnen-Druckgusskasten aus Aluminiumlegierung wird typischerweise in einer Form mit einem Durchmesser von weit über einem Meter hergestellt, mit mehreren Einsätzen, einem starken Verschleißplattensystem und einem Kühlnetzwerk, das mit einer Einheit zur Temperaturregelung der Form verbunden ist. Bei diesem Werkzeug handelt es sich um eine tonnenschwere Baugruppe, und sein Preis spiegelt das Stahlvolumen, die Bearbeitungsstunden und die Handhabungsanforderungen einer so großen Matrize wider.
Die Gießtemperatur von Magnesium liegt nahe an der von Aluminium, daher folgen die Anforderungen an Formstahl und Kühlung ähnlichen Mustern. Der Hauptunterschied besteht in der Notwendigkeit von Hochvakuumsystemen und einer strengeren Prozesskontrolle, insbesondere für dünnwandige Automobilteile. Der Werkzeugpreis ist vergleichbar mit Aluminiumwerkzeugen gleicher Größe und Komplexität. Magnesiumformen erfordern tendenziell auch mehr Aufmerksamkeit bei der Oberflächenbehandlung und Versiegelung, da Magnesium im geschmolzenen Zustand chemisch reaktiv ist. Handelt es sich bei dem Teil um eine leichte Strukturkomponente, etwa eine Lenkhalterung oder einen Fahrzeugquerträger, rechtfertigen sich die Werkzeugkosten oft durch die dadurch mögliche Gewichtseinsparung.
Die meisten professionellen Formenlieferanten erstellen ein Angebot auf der Grundlage einer Bottom-up-Kostenschätzung und nicht auf der Grundlage einer Vermutung. Das Vorgehen folgt branchenweit der gleichen Logik, auch wenn die konkreten Zahlen von Shop zu Shop unterschiedlich sind.
Zunächst überprüft der Lieferant das Teilemodell und ermittelt die Trennlinie, die Schieber, die Kerne, die Formschräge, die Angussposition und die Auswurfanforderungen. Anhand dieser Analyse schätzt ein Ingenieur die Anzahl der Formenkonstruktionsstunden und erstellt eine vorläufige Formkonfiguration. Zweitens wird die Formrahmengröße anhand der projizierten Fläche und Tiefe des Teils bestimmt. Der Lieferant berechnet das Stahlvolumen in der Basis und den Einsätzen, multipliziert es mit den Kilokosten der ausgewählten Sorte und fügt die Wärmebehandlung hinzu. Drittens wird die Bearbeitungszeit geschätzt: CNC-Schruppen, Vorschlichten, Schlichten, Erodieren, Drahtschneiden und Polieren. Diese Stunden werden mit den Shop-Tarifen multipliziert. Da in diesen Sätzen Maschinenabschreibung, Arbeitsaufwand und Gemeinkosten enthalten sind, bietet ein Formenbauer, der in eine fortschrittliche Fünf-Achsen-Bearbeitung investiert hat, oft höhere Stundensätze, aber weniger Stunden an.
Viertens werden Standardkomponenten, einschließlich Auswerferstifte, Führungssäulen, Rückholstifte, Angussbuchsen, Wasserdüsen, Endschalter und Gleitführungen, zum Katalogpreis zuzüglich eines Aufschlags hinzugefügt. Fünftens gelten die Montage- und Montagestunden. Schließlich addiert der Lieferant die Kosten für Probeaufnahmen, Inspektion und Projektmanagement und wendet dann einen Gemeinaufwand und eine Gewinnspanne an.
Das Ergebnis ist eine Zahl, die nur so gut ist wie die Vollständigkeit der Teileinformationen. Eine Teilzeichnung, eine nicht definierte Legierung oder eine nicht angegebene Anforderung an die Oberflächenbeschaffenheit führen zu einem vorläufigen Angebot. Wenn Käufer vollständige CAD-Daten, Materialqualität, Jahresmenge und bevorzugte Maschinentonnage angeben, wird das Angebot viel zuverlässiger und die Vorbereitungszeit verkürzt sich.
Käufer fragen sich häufig, warum eine bestimmte Form so teuer ist, wenn das Teil selbst einfach erscheint. Die Antwort ergibt sich, wenn die Werkzeugkosten auf die Anzahl der produzierten Gussteile verteilt werden. Für eine Aluminiumform im Wert von 40.000 US-Dollar betragen die Kosten pro Teil 0,80 US-Dollar bei einer Produktionsmenge von 50.000 Teilen und 0,08 US-Dollar bei 500.000 Teilen. Die Form ist eine Investition, deren Kosten sich durch die geringen Stückkosten des Hochdruck-Kokillengusses amortisieren.
| Gesamtproduktionsvolumen | Formkosten pro Teil | Kontext |
|---|---|---|
| 10.000 Teile | 4,00 US-Dollar | Kleinserien-Prototyping oder Nischenprodukt |
| 50.000 Teile | 0,80 US-Dollar | Typische mittelgroße Automobil- oder Industrieserie |
| 100.000 Teile | 0,40 US-Dollar | Massenverbraucher- oder Automobilkomponente |
| 500.000 Teile | 0,08 US-Dollar | Massenproduktion, bei der Druckguss völlig wirtschaftlich ist |
Die Tabelle verdeutlicht, warum der Werkzeugpreis niemals isoliert betrachtet werden sollte. Wenn das geplante Volumen nur 5.000 Stück beträgt, könnte die CNC-Bearbeitung von Knüppelteilen günstiger sein, und Sandgusswerkzeuge könnten noch günstiger sein. Wenn das geplante Volumen 200.000 beträgt, kann jeder zusätzliche Dollar, der für zwei Kavitäten, hochwertigen Stahl oder eine bessere Kühlung ausgegeben wird, die Zykluszeit und die Stückkosten erheblich reduzieren.
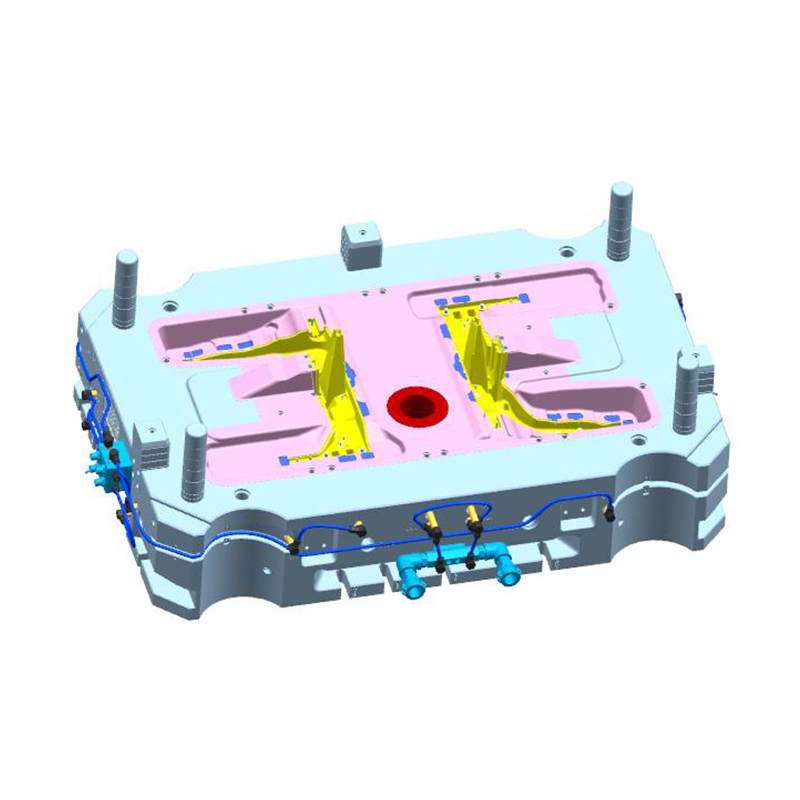
Speziell bei den Antriebssträngen von Elektrofahrzeugen ist der Skalentrend unverkennbar. Gehäuse und Strukturteile wie z 2200t-Motorgehäuse aus Druckguss-Aluminiumlegierung werden in großen Stückzahlen auf großen Maschinenzellen hergestellt, und die Werkzeugkosten, die zwar einen sechsstelligen Betrag im Projektbudget ausmachen, werden durch die Hunderttausende von mit dem Werkzeug hergestellten Einheiten schnell verwässert. Die gleiche Logik gilt für Getriebegehäuse, Batteriefachplatten und Kühlmäntel, wo ein hoher jährlicher Bedarf ein robustes, teures Werkzeug zur wirtschaftlichsten Wahl während der Programmlaufzeit macht.
 Kundenspezifische 2200T-Motorgehäusefabrik aus Druckguss aus Aluminiumlegierung, Hersteller - N Ningbo NKT Tooling Co., Ltd. ist ein chinesischer Hersteller von 2200T-Aluminiumlegierungs-Druckguss-Motorgehäusen und eine kundenspezifische Fabrik. Details: Der 2200T ... Produkt anzeigen →
Im Vergleich zu Alternativen erscheinen die Formkosten des Druckgusses in einem faireren Licht.
Sandgusswerkzeuge sind viel kostengünstiger. Modelle und Kernkästen für den Sandguss können für ein paar tausend Dollar hergestellt werden, und das Verfahren toleriert geringe Stückzahlen. Aber jedes Sandgussteil erfordert mehr Material, mehr Nachbearbeitung und mehr Inspektion, und die Produktionsrate ist weitaus geringer. Wenn die Volumina auf mehr als ein paar tausend Teile pro Jahr ansteigen, übersteigt der Kostenvorteil pro Teil beim Druckguss normalerweise die höheren Investitionen in die Form.
Bei der CNC-Bearbeitung wird der Werkzeugeinsatz fast vollständig vermieden, da die Maschine aus einem Billet gefertigt wird. Der Wegfall einer Formgebühr macht die Bearbeitung für Einzelstücke und Kleinstserien attraktiv. Aufgrund von Materialverschwendung, Maschinenstunden und manueller Arbeit sind die Kosten für wiederkehrende Teile jedoch viel höher. Bei Stückzahlen um 1.000 bis 2.000 Teile kreuzt sich die Kostenkurve und Druckguss wird auch nach Einbeziehung der Form günstiger. Bei Teilen mit einer Stückzahl von 2.000 bis 10.000 Einheiten pro Jahr wird der Vergleich eng und die Entscheidung hängt von den Geometrie-, Material- und Oberflächenanforderungen ab.
Für andere Gussvarianten wie Niederdruckguss oder Squeeze-Casting gelten eigene Werkzeugregeln. Squeeze-Casting wird häufig für hochintegrierte Strukturteile verwendet und erfordert in der Regel robustere und teurere Werkzeuge als gewöhnliches Hochdruck-Druckgussverfahren. Der Kompromiss sind höhere mechanische Eigenschaften und eine bessere Druckdichtigkeit bei kritischen Anwendungen. Jeder Prozess hat einen Break-Even-Punkt, der von der Teilegeometrie und dem Volumen abhängt. Vergleichen Sie daher die Gesamtkosten und nicht nur die Vorabkosten für die Werkzeuge.
Der Großteil des Formpreises ist im Teiledesign festgelegt, bevor ein Lieferant es sieht. Eine Design-for-Manufacturability-Prüfung ist ein Kostensenkungsinstrument, das sich mehrfach bezahlt macht. Dies sind die Bereiche mit der höchsten Hebelwirkung.
Über die Teilekonstruktion hinaus ergeben sich die deutlichsten Einsparungen durch die Anpassung des Werkzeugs an das tatsächliche Jahresvolumen. Ein Werkzeug mit zwei Kavitäten kostet mehr, aber wenn Sie nur 20.000 Teile pro Jahr verwenden, bleiben die zusätzlichen Kavitäten ungenutzt. Wählen Sie die Maschinentonnage frühzeitig aus; Wenn Sie bereits eine 800-Tonnen- oder 1.650-Tonnen-Maschine besitzen, können Sie dem Lieferanten durch Angabe des genauen Modells die Formbasis für diese Aufspannplatte entwerfen und unnötigen Stahl vermeiden.
Konsolidieren Sie abschließend die Informationen in der Ausschreibung. Definieren Sie die Legierung, die Beschichtungsanforderung, den Probenahmestandard, die Produktionsmaschine (falls vorhanden) und den voraussichtlichen Lieferzeitplan. Eine vollständige Ausschreibung verkürzt die Angebotszeit, vermeidet Annahmen und ermöglicht es dem Lieferanten, das Tool zu optimieren, anstatt einen Risikoaufschlag für Unsicherheit hinzuzufügen.
Das Zitat ist wichtig, aber es ist nicht das ganze Bild. Die tatsächlichen Lieferkosten einer Form umfassen deren Fehlerarten und Wartungsaufwand. Wenn Sie einen Anbieter von Druckgussformen bewerten, stellen Sie sich die folgenden Fragen.
Aus den Antworten geht hervor, ob der Lieferant ein Werkzeug oder eine Produktionslösung anbietet. Ein seriöser Formenbauer wird über Schusszyklen, Kühleffektivität und Gesamtkosten pro Teil sprechen und nicht nur über den Preis des Werkzeugs. Es hilft auch, nach der Historie des Lieferanten mit ähnlichen Projekten zu fragen. Eine Form für ein sicherheitskritisches Aluminiumbauteil ist die Summe tausender kleiner Entscheidungen, und die Erfahrung mit der gleichen Teileklasse reduziert messbar das Risiko einer verspäteten und teuren Überarbeitung.
Als Referenz ist es auch wichtig zu verstehen, wo Ihr Lieferant in der Branche steht. Ein Unternehmen mit eigener Ingenieursgeschichte, einer modernen Maschinenwerkstatt und einer dokumentierten Erfolgsbilanz im Bereich Hochdruck-Druckgussformen ist besser in der Lage, diese Risiken zu bewältigen. Der Hintergrund unseres Unternehmens wird auf der About-Seite ausführlich beschrieben, einschließlich der Entwicklung von einem Designstudio für Formen bis hin zur Herstellung von Formen für Aluminium-, Magnesium- und Zinklegierungen im großen Maßstab.
Die typischen Kosten für eine Druckgussform reichen von einigen tausend Dollar für einfache Zinkwerkzeuge bis zu einigen hunderttausend Dollar für große Automobil-Aluminiumstrukturen. Die Ausbreitung ist normal und zu erwarten. Die Position Ihres eigenen Projekts innerhalb dieses Bereichs wird durch die Teilekomplexität, die gewählte Legierung, die Anzahl der Hohlräume und das Produktionsvolumen bestimmt. Jeder Lieferant berechnet die Formkosten anhand derselben Funktionsblöcke: Konstruktion, Stahl, Bearbeitung, Komponenten, Montage und Probenahme. Das günstigste Angebot ist nicht dasselbe wie die niedrigsten Gesamtkosten, und der tatsächliche Wert der Form wird in Schüssen, Toleranzen, Zykluszeit und Wartungsintervallen erfasst.
Um ein genaues und wettbewerbsfähiges Angebot zu erhalten, vervollständigen Sie das Teiledesign, definieren Sie die Material- und Oberflächenanforderungen, geben Sie das Jahresvolumen an und wenden Sie sich mit vollständigen Informationen an die Lieferanten. Die Zeit, die in die Arbeit zur fertigungsgerechten Konstruktion und in die Anpassung der Werkzeugkapazität an den tatsächlichen Produktionsbedarf investiert wird, wird den Werkzeugpreis stärker senken als jede Verhandlungstaktik. Wenn die Form für die Gusslegierung und das Teilevolumen gut konstruiert ist, wird sie zu einem dauerhaften Produktionsgut und nicht zu einem Einzelposten, den es zu minimieren gilt.
Wangshan Road, Bezirk Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Urheberrecht © Ningbo NKT Tooling Co., Ltd. Alle Rechte vorbehalten.

