Kontaktinformationen
-
 Wangshan Road, Bezirk Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Holen Sie sich ein Angebot
Typische Kosten einer Druckgussform: Was der Käufer erwarten sollte und warum sie variieren
2026-08-20
Stellen Sie sich vor, Sie beschaffen ein Druckgussteil für eine neue Automobilkomponente. Sie senden dieselbe CAD-Datei an drei Formenlieferanten, und ihre Angebote für das Werkzeug belaufen sich auf 8.500, 22.000 und 46.000 US-Dollar. Welches ist richtig? Die Wahrheit ist, dass keiner von ihnen allein anhand der Zahl beurteilt werden kann. Die typischen Kosten für eine Druckgussform sind eine Spanne, kein Punkt: Einfache Werkzeuge aus Zinklegierung können bei etwa 3.000 US-Dollar beginnen, während eine komplexe Aluminium- oder Magnesiumform mit mehreren Schiebern, Einsätzen und Innenkühlung leicht 100.000 US-Dollar oder mehr erreichen kann.
Der Grund für diese Verbreitung liegt darin, dass es sich bei einer Druckgussform um ein maßgeschneidertes Produktionsgerät und nicht um eine Ware handelt. Sein Preis spiegelt die Geometrie des Teils, die zu gießende Legierung, das erwartete Produktionsvolumen, die Anzahl der Kavitäten, die vom Werkzeug geforderte Lebensdauer und den Grad der Prozesskontrolle wider, der zur Einhaltung enger Toleranzen erforderlich ist. In diesem Artikel wird erklärt, wie die Kosten für Formen strukturiert sind, was die Zahlen nach oben oder unten treibt und wie Käufer realistisch kalkulieren und kostspielige Fehler vermeiden können.
Der erste Schritt zu einem realistischen Budget besteht darin, zu verstehen, wie die Preise für Formen zustande kommen. Eine 5.000-Dollar-Form und eine 90.000-Dollar-Form können beide als „Druckgusswerkzeuge“ bezeichnet werden, unterscheiden sich jedoch in nahezu jeder physikalischen und technischen Hinsicht. Lassen Sie uns die wichtigsten Kostentreiber aufschlüsseln.
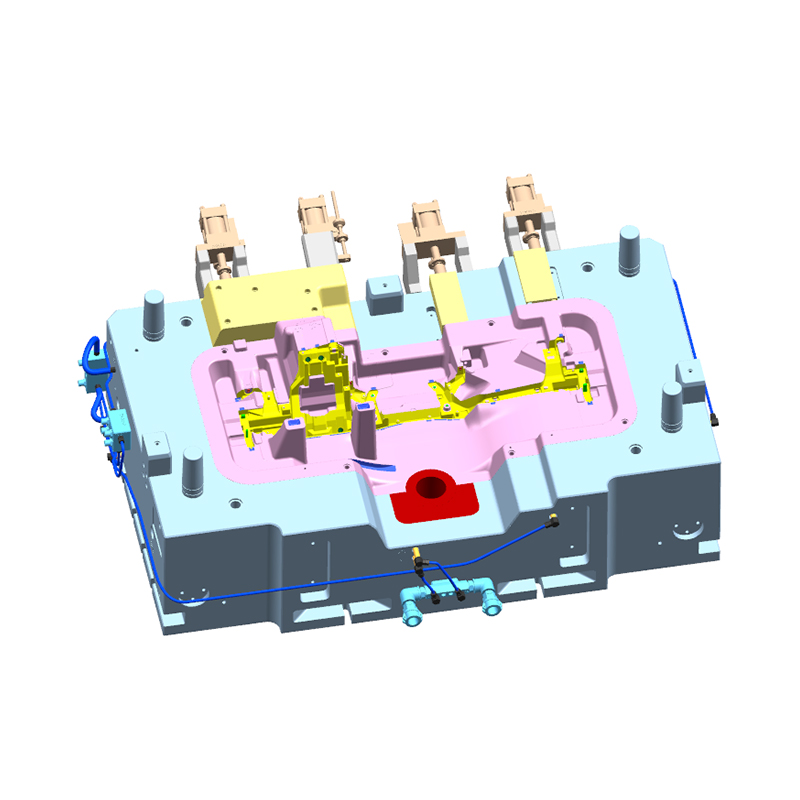
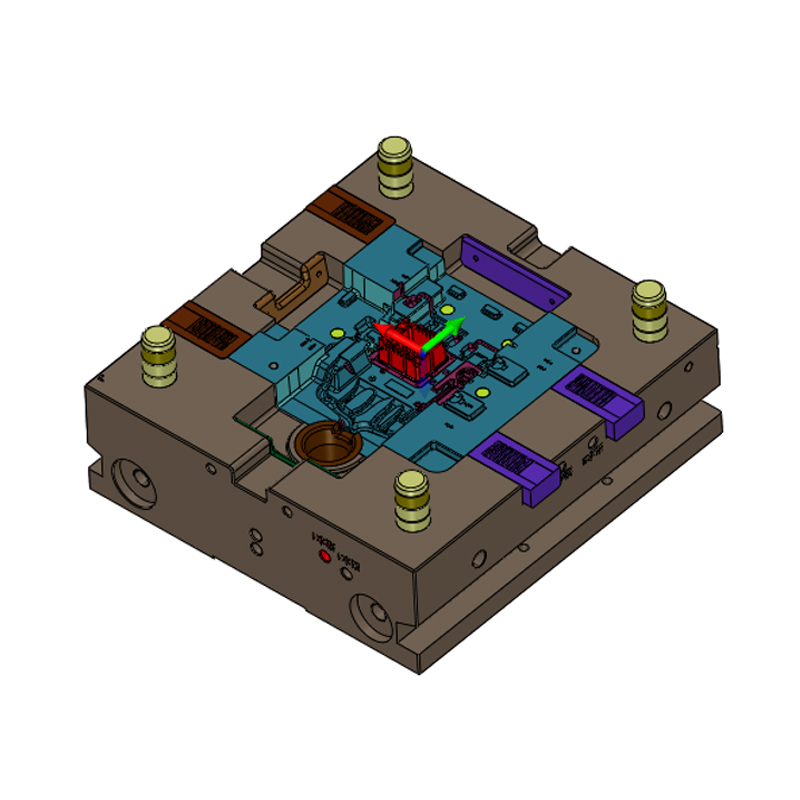
Die physische Größe der Form ist der offensichtlichste Faktor. Ein kleines elektronisches Steuerungsgehäuse passt möglicherweise in eine 300 mm x 300 mm große Formbasis, während ein komplettes Getriebegehäuse oder Motorgehäuse eine Formbasis erfordern könnte, die in einer Richtung mehr als 1.200 mm misst. Das Stahlvolumen wächst mit dem Quadrat der Grundfläche und ungefähr linear mit der Dicke. Eine größere Form bedeutet mehr Formstahl, mehr Bearbeitungsstunden, größere CNCs und häufig eine größere Druckgussmaschine für die Bemusterung. Es ist nicht ungewöhnlich, dass eine kleine Form unter 300 kg und eine große Automobilform über 5 Tonnen wiegt.
Für ein typisches Produkt wie eine Kfz-Halterung mag der Platzbedarf der Form moderat sein, aber für Strukturkomponenten wie eine Stoßdämpferbrücke oder einen Batterieträger kann allein die Teilehülle die Werkzeugkosten im Vergleich zu einem ähnlich komplexen Kleinteil verdoppeln. Käufer unterschätzen oft die Auswirkung der Gesamtabmessungen, weil sie sich auf die Anzahl der Funktionen und nicht auf die Grundgröße konzentrieren.
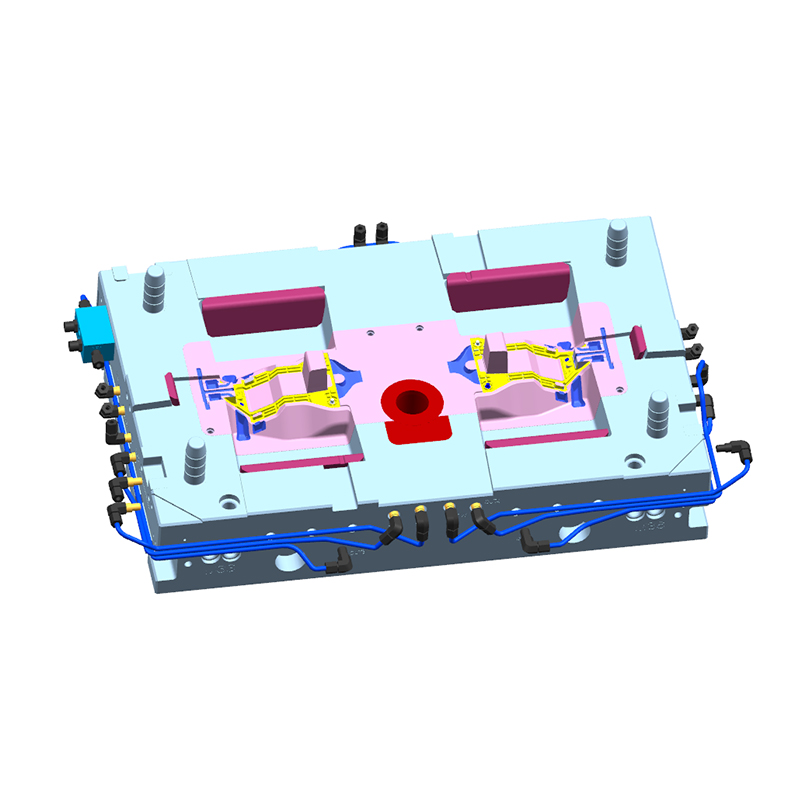
Die Anzahl der Kavitäten ist eine zentrale Entscheidung bei jedem Formprojekt. Eine Form mit einer Kavität produziert ein Teil pro Zyklus; Eine Form mit zwei Kavitäten produziert zwei, und eine Form mit acht Kavitäten kann acht produzieren, wenn das Anguss- und Angusssystem sorgfältig ausbalanciert ist. Jeder zusätzliche Hohlraum erhöht die Formbasisgröße und das Stahlvolumen, verdoppelt oder verdreifacht die Bearbeitungskomplexität und erschwert die Optimierung des Kühl- und Fülldesigns.
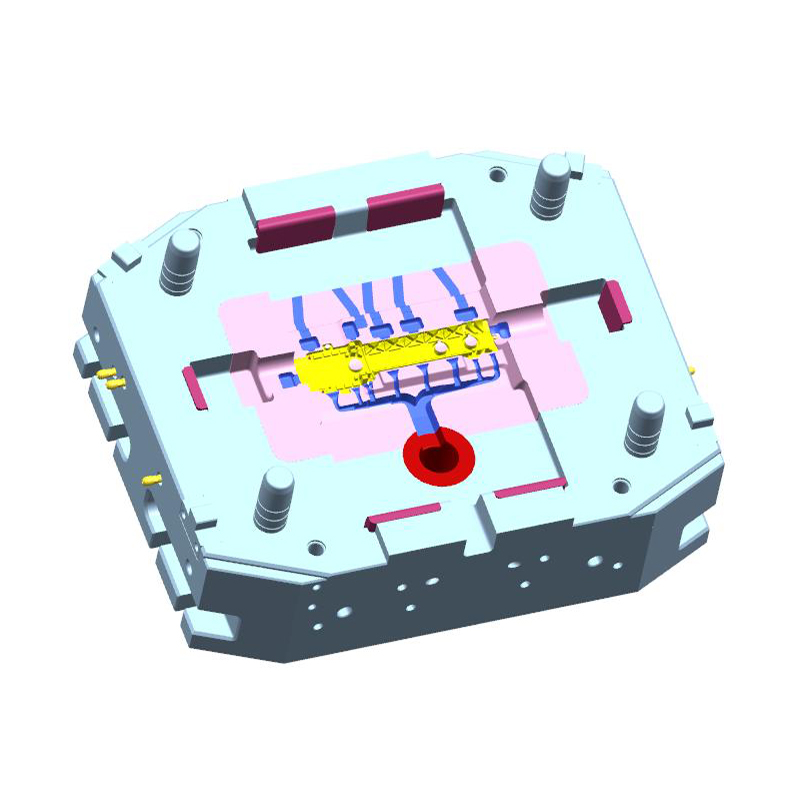
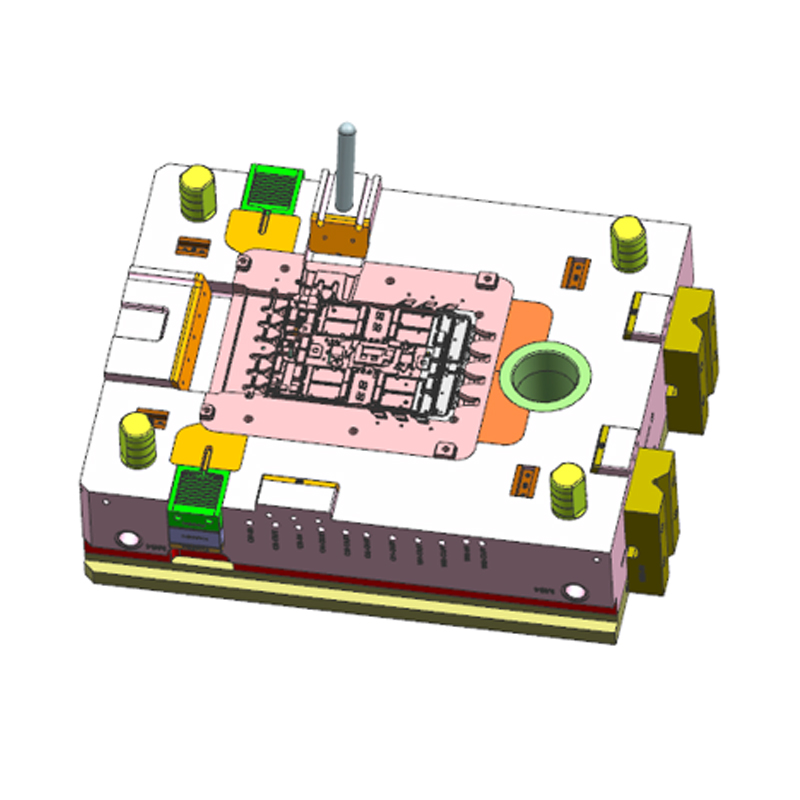
In der Praxis erhöht der Wechsel von einer Kavität auf zwei die Formkosten in der Regel um 40 bis 60 % und nicht um 100 %, da einige Komponenten wie die Formbasis, die Angussbuchse und die Auswurfplatten gemeinsam genutzt werden. Allerdings ist die Umstellung von vier auf acht Kavitäten prozentual gesehen weniger effizient und kann zu einer Steigerung von 70 % oder mehr führen, da das Werkzeug mit einer größeren Stellfläche und einem komplexeren Angusssystem neu konstruiert werden muss. Bei einigen hochvolumigen Zinkteilen werden Mehrschieberwerkzeuge mit 12 oder mehr Kavitäten verwendet, und diese Formen können aufgrund der komplizierten Schiebemechanismen und präzisen Ausrichtungsanforderungen überraschend teuer sein.
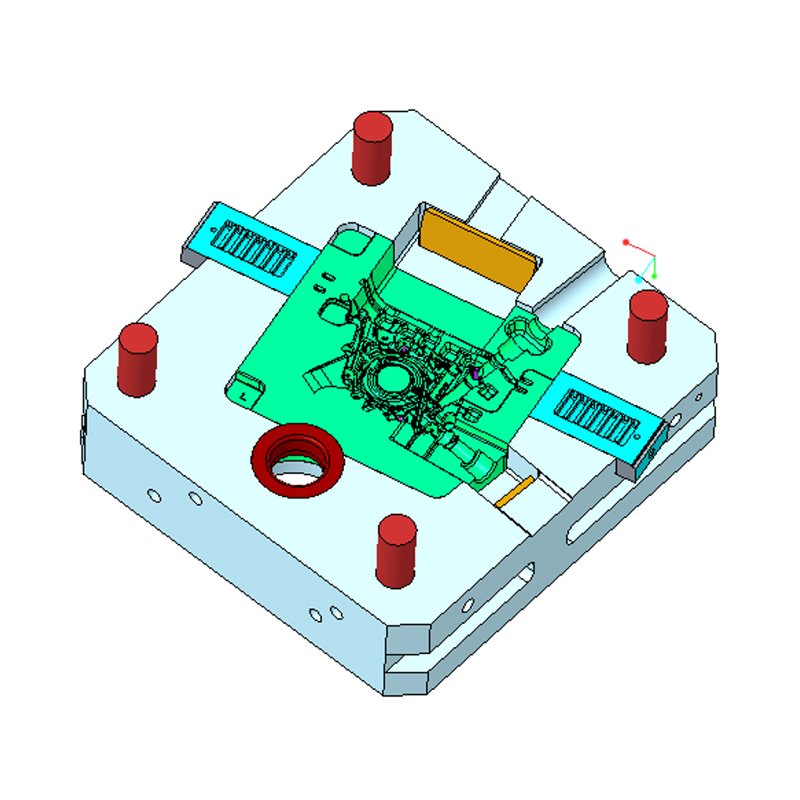
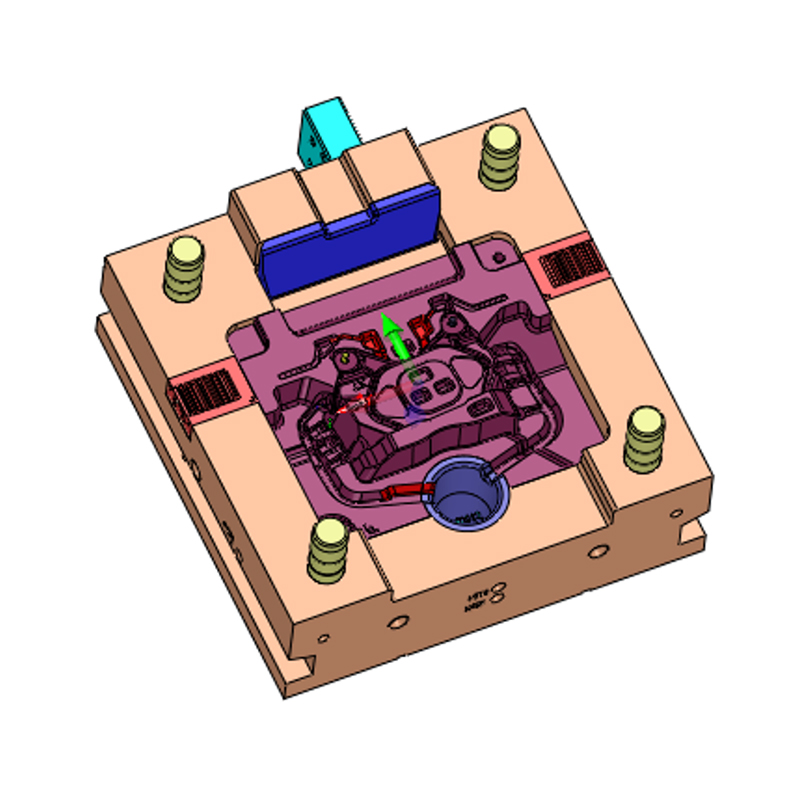
Die geometrische Komplexität des Teils bestimmt, wie viele bewegliche Elemente die Form enthalten muss. Für einen Hinterschnitt, ein Seitenloch oder ein Außengewinde ist ein Schieber (auch Side-Action-Kern genannt) erforderlich. Zu jedem Schieber gehören ein Einsatz aus gehärtetem Stahl, ein Schieberkörper, Führungsstifte, abgewinkelte Keile, hydraulische oder mechanische Betätigung und zusätzliche Wasserleitungen. Eine einfache Form ohne Schieber ist am günstigsten; Eine Form mit vier großen hydraulischen Schiebern kann allein für die Schiebemechanismen 15.000 bis 40.000 US-Dollar kosten.
Auch Kerne, die interne Hohlräume erzeugen, erhöhen die Kosten. Tiefe Kerne müssen intern gekühlt werden, um Schrumpfporosität zu vermeiden, was das Bohren langer Wasserkanäle oder die Investition in additiv gefertigte Kerneinsätze erfordert. Herausnehmbare Einsätze, die gegen verschiedene Varianten desselben Teils ausgetauscht werden können, verursachen eine weitere Kostenebene, können jedoch Geld sparen, wenn Sie mehrere ähnliche Teilenummern planen.
In unserem eigenen Formenbau sehen wir oft ein ähnliches Teil mit unterschiedlichen Lochmustern. Ein Kunde kann sich für eine Familienform mit austauschbaren Einsätzen entscheiden, um drei Varianten zu verarbeiten; Die Anfangsinvestition ist höher, aber die Kosten pro Teilevariante sind geringer. Ein anderer Kunde besteht möglicherweise auf drei speziellen Formen, was zu einer höheren Leistung, aber einem viel höheren Gesamtbudget für die Werkzeugausstattung führt. Beide Ansätze sind gültig und die richtige Wahl hängt vom Jahresvolumen und der Preisstrategie ab.
Das für den Formkern und die Kavität ausgewählte Material ist ein wichtiger Einzelposten. H13-Werkzeugstahl ist das Arbeitspferd für den Aluminium- und Magnesium-Druckguss, aber Premiumqualitäten wie DAC55, SKD61 oder importierter H13 mit strengerer Reinheit und besserer Isotropie kosten mehr pro Kilogramm. Die Stahlkosten machen oft nur 15 bis 25 % der Gesamtkosten der Form aus, haben jedoch großen Einfluss auf die Lebensdauer und Zuverlässigkeit des Werkzeugs.
Durch die Wärmebehandlung kommt eine weitere erhebliche Belastung hinzu. Vakuumhärten, mehrere Anlasszyklen und Spannungsarmglühen sind erforderlich, um die erforderliche Härte (typischerweise 44 bis 52 HRC für H13) zu erreichen und Verformungen zu minimieren. Nach der Wärmebehandlung erfolgt in der Regel eine Endbearbeitung oder eine Funkenerosion (EDM), was die Kosten weiter erhöht. Einige langlebige Formen erfordern außerdem eine Nitrierung oder eine physikalische Dampfabscheidungsbeschichtung wie TiAlN auf den Kern- und Hohlraumoberflächen, was je nach Oberflächengröße 2.000 bis 8.000 US-Dollar kostet.
Die Entscheidung, einen günstigeren Stahl zu verwenden, der 50.000 Schüsse überstehen könnte, im Vergleich zu einem Premium-Stahl, der für 200.000 Schüsse ausgelegt ist, verändert den Vorabpreis dramatisch. Für einen Prototyp oder eine Vorserie kann eine günstigere Option gerechtfertigt sein. Bei einem langjährigen Automobilprogramm ist die höhere Anfangsinvestition oft die wirtschaftlichste Wahl, wenn man die Gesamtkosten pro Gutteil berechnet.
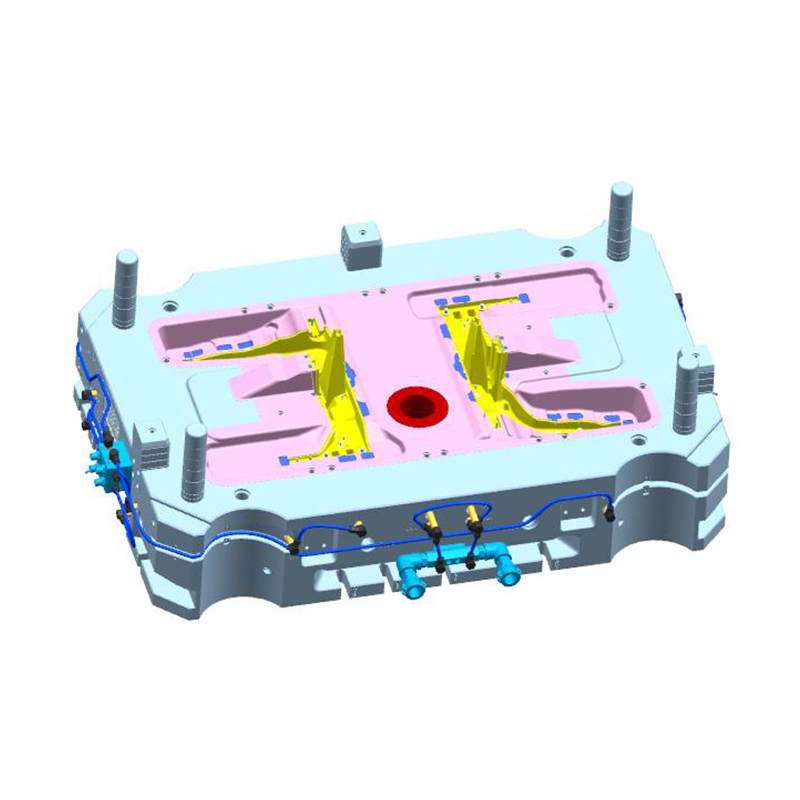
Die Zykluszeit des Druckgusses wird weitgehend durch die Kühlung gesteuert. Eine Form mit strategisch platzierten Wasserleitungen leitet die Wärme schneller ab, verkürzt die Zykluszeit und verbessert die Teilequalität durch die Vermeidung von Hotspots und Schrumpfungsrissen. Allerdings ist das Hinzufügen von Kühlkanälen nicht einfach. Für gerade Linien wird Tieflochbohren verwendet, für gebogene Kanäle ist jedoch ein maschinell bearbeiteter Einsatz erforderlich, der dann mit Stopfen oder einer vakuumgelöteten Platte abgedichtet wird.
Die konforme Kühlung, bei der Einsätze im 3D-Druckverfahren mit komplexen internen Pfaden gedruckt werden, die der Teilekontur folgen, erfreut sich beim Druckguss von Aluminiumlegierungen zunehmender Beliebtheit. Diese Technologie kann die Zykluszeit um 15 bis 30 % verkürzen, allerdings sind die Einsätze teuer in der Herstellung und erfordern häufig eine separate Überprüfung der Lebensdauer. Eine Form mit einigen konturgekühlten Einsätzen kann 10 bis 20 % mehr kosten als eine herkömmlich gekühlte Form, doch die Produktivitätssteigerung kann diesen Unterschied innerhalb weniger Monate ausgleichen.
Die Kühlung beeinflusst auch das thermische Ermüdungsverhalten der Form. Eine schlechte Kühlung führt zu einem frühen Wärmerückgang, was die Lebensdauer der Form verkürzt und die Ausfallzeiten aufgrund von Wartungsarbeiten erhöht. Die Investition in ein gutes Kühldesign ist eine der effektivsten Möglichkeiten, die Gesamtbetriebskosten zu senken, aber es ist auch einer der ersten Bereiche, in denen ein unerfahrener Lieferant Abstriche macht, um das Angebot zu senken.
Engere Toleranzen erfordern eine umfangreichere Bearbeitung, präziseres Erodieren sowie sorgfältigeres Einpassen und Spotten. Ein typisches Druckgussteil kann mit einer linearen Toleranz von ±0,5 mm spezifiziert werden, aber viele Automobilanwendungen erfordern in kritischen Bereichen ±0,1 mm. Das Halten von ±0,1 mm in einem Formstahl, der sich während des Prozesses ausdehnt und bewegt, erfordert stabilere Konstruktionen, detailliertere thermische Analysen und zusätzliche Versuchsiterationen. Dadurch können sich die Formkosten leicht um 10 bis 30 % erhöhen.
Die Oberflächenbeschaffenheit ist ein ähnlicher Treiber. Wenn das Teil aus ästhetischen Gründen eine bestimmte Textur oder eine Hochglanzpolitur zur Reduzierung der Reibung in einer gleitenden Komponente benötigt, muss die Form entsprechend und manchmal selektiv poliert werden. Das Ätzen von Texturen in ausgewählten Bereichen erfordert eine Maskierung und führt zu einer Vorlaufzeit von zwei bis vier Wochen plus 2.000 bis 6.000 US-Dollar pro großer Fläche. Diese Kosten sind in der CAD-Datei nicht sichtbar, wenn man sich nur die Geometrie anschaut, sie sind jedoch Teil der Spezifikation und sollten in der Ausschreibung angegeben werden.
Prozessmobilität verändert auch die Formenpreise. Hochvakuum-Druckgussformen erfordern zusätzliche Dichtungen, Vakuumkanäle und ein speziell entwickeltes Schusssystem, das verhindert, dass Luft in den Hohlraum eindringt. Der Bau dieser Formen ist zwar teurer und die Wartung empfindlicher, sie produzieren aber porositätsfreie Strukturteile wie Batteriegehäuse oder Lenkungskomponenten. Die Form für ein Vakuum-Druckgussprojekt kann 15 bis 25 % höher sein als eine herkömmliche Form für eine ähnliche Geometrie.
Beim Squeeze-Casting (oder Extrusionsgießen) erfolgt die Füllphase langsamer und beim Erstarren wird ein hoher Druck ausgeübt. Die Form muss höheren mechanischen Belastungen standhalten und wird typischerweise aus robusteren Stahlprofilen und schwereren Führungssäulen gebaut. Der Kostenaufschlag im Vergleich zum Standard-Druckguss ist spürbar, die resultierenden Teile bieten jedoch eine verbesserte Dehnung und Druckdichtigkeit.
Als Zulieferer, der sowohl Hochvakuum- als auch Pressgussformen für Automobilanwendungen gebaut hat, können wir bestätigen, dass die Prozessauswahl frühzeitig getroffen werden muss, bevor mit der Formkonstruktion begonnen wird. Der Wechsel von einer herkömmlichen Form zu einer vakuumunterstützten Form nach dem Bau der Form ist fast so teuer wie der Bau einer neuen Form.
Obwohl jedes Projekt einzigartig ist, können Ihnen die Preismuster der Branche einen zuverlässigen Überblick über den Markt geben. Die folgenden Spannen basieren auf den historischen Angeboten, die wir auf dem Markt sehen, und auf unserer eigenen Produktionserfahrung. Sie sollten nur zur Budgetierung und nicht als feste Angebote verwendet werden.
| Formtyp | Komplexitätsgrad | Typische Kostenspanne (USD) | Typische Hohlraumanzahl |
|---|---|---|---|
| Heißkammerform aus Zinklegierung | Einfaches, kleines Teil | 3.000 – 12.000 $ | 1 bis 4 |
| Heißkammerform aus Zinklegierung | Multi-Slider, hohe Komplexität | 12.000 bis 40.000 US-Dollar | 6 bis 16 |
| Form aus Aluminiumlegierung | Einfaches, kleines Gehäuse | 5.000 – 25.000 $ | 1 |
| Form aus Aluminiumlegierung | Mittlere Komplexität, mittlere Größe | 25.000 – 60.000 US-Dollar | 1 bis 2 |
| Form aus Aluminiumlegierung | Groß, komplex, mit Rutschen und Vakuum | 60.000 – 120.000 US-Dollar | 1 |
| Form aus Magnesiumlegierung | Einfach bis mittel (Lenkteile, Halterungen) | 30.000 – 80.000 US-Dollar | 1 |
| Form aus Magnesiumlegierung | Strukturell, Hochvakuum | 80.000 bis 150.000 US-Dollar | 1 |
Diese Bereiche gehen davon aus, dass die Form aus Standard-H13-Stahl oder gleichwertigem Stahl gebaut wird und für eine nominelle Produktionslebensdauer von 80.000 bis 120.000 Schuss bei Aluminium und etwas weniger bei Magnesium verwendet wird. Wenn Sie 250.000 Schüsse oder mehr erwarten, fügen Sie einen Aufpreis für hochwertigeren Stahl, eine großzügigere Kühlung und Oberflächenbehandlung hinzu. Wenn Sie nur 20.000 Prototypen benötigen, können Sie möglicherweise eine Form aus weicherem Stahl am unteren Ende des Sortiments beschaffen.
Für Vorproduktionsläufe mit geringem Volumen wird manchmal eine einfachere Form mit ungehärteten oder kurzlebigen Einsätzen mit einem Rabatt von 30 % angeboten. Der Nachteil besteht darin, dass Sie das Werkzeug möglicherweise nach einigen tausend Schüssen neu aufbauen oder reparieren müssen. In manchen Fällen ist das die richtige Entscheidung. In anderen Fällen kommt es zu Ausschuss und Verzögerungen, die die Einsparungen zunichtemachen.
Betrachten Sie als Referenz unsere eigene Produktlinie für Werkzeuge aus Zinklegierungen. Ein typisches 150t Warmkammer-Druckgussform für Zinkteile mit einer moderaten Anzahl von Kavitäten liegt je nach Teilegeometrie und erforderlichen Schlitten im Bereich von 12.000 bis 30.000 US-Dollar. Diese Art von Werkzeug wird häufig für Sanitärarmaturen, Schlossgehäuse und elektrische Komponenten verwendet. Im Vergleich dazu ist eine Hochgeschwindigkeits-Zinkform mit mehreren Schiebern und 10 oder mehr Kavitäten ein viel fortschrittlicheres Gerät und entsprechend teuer.
 Kundenspezifische 150T-Warmkammer-Druckgussformfabrik, Hersteller - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. ist ein chinesischer Hersteller und eine kundenspezifische Fabrik für 150T-Heißkammer-Druckgussformen. Details: Die 150T-Heißkammer-Druckgussform... Produkt anzeigen →
Wenn Ihnen ein Lieferant ein sechsstelliges Angebot für eine Druckgussform schickt, ist die Zahl die Summe mehrerer unterschiedlicher Arbeitspakete. Wenn Sie wissen, was darin enthalten ist, können Sie Angebote vergleichen und versteckte Kosten erkennen. Hier ist die übliche Aufschlüsselung.
Bevor Metall geschnitten wird, analysiert das Formenbauteam das Teil, simuliert die Füllung und entwirft das komplette Werkzeugdesign. Dazu gehören die Anschnittposition, die Größe des Angusskanals, die Überlaufschächte, die Platzierung des Kühlkanals, die Anordnung des Auswurfsystems und die Auswahl handelsüblicher Komponenten wie Auswerferstifte und Angussbuchsen. Die Konstruktionsgebühr beträgt in der Regel 5 bis 10 % der Gesamtkosten der Form, ein komplexeres Teil oder ein simulationsgesteuerter Entwurf können jedoch auch höhere Kosten verursachen. Wenn der Lieferant einen DFM-Bericht (Design for Manufacturability) anbietet und Änderungsvorschläge macht, sind diese Arbeiten in dieser Phase enthalten.
Ein guter Designer erwartet, dass er mindestens zwei oder drei Design-Reviews mit dem Kunden durchführt. Jede Änderung der Teilegeometrie nach Beginn der Formkonstruktion kann stundenlange Neukonstruktionsarbeit erfordern, weshalb die endgültige Datensperre des Teils ein so wichtiger Meilenstein ist.
Jede Form umfasst eine Basis, Platten, Führungsstifte, Buchsen, Auswerferplatten und eine Vielzahl von Standardteilen. Diese werden in der Regel von spezialisierten Formbasislieferanten bezogen. Bei einer typischen mittelgroßen Aluminium-Druckgussform kann allein die Basis mit Stützstrukturen 2.000 bis 10.000 US-Dollar kosten, und diese Kosten erscheinen in einigen Angeboten als separater Posten. Größere Sockel mit schweren Stützpfeilern und großzügiger Spannfläche kosten mehr.
Der eigentliche Stahl für den Kern und den Hohlraum ist ein separater Materialpreis. In einem Angebot sehen Sie das Gewicht und die Stahlsorte. Bedenken Sie, dass der bearbeitete Stahl nur einen kleinen Bruchteil des Endgewichts ausmacht, da ein großer Block weggeschnitten wird, um die Teileform beizubehalten. Dieser Spanabtrag spiegelt sich in den Bearbeitungsstunden wider, nicht nur im Stahlgewicht.
CNC-Fräsen, Drehen, Bohren und Drahtziehen machen den größten Arbeits- und Maschinenkostenfaktor aus. Eine komplexe 3D-Hohlraumform erfordert viele Stunden an 3-Achsen- und 5-Achsen-CNC-Arbeit. Scharfe Innenecken werden mit EDM bearbeitet, was bewusst langsamer und präziser ist. Die Werkzeugkosten hängen von der Oberfläche, der Schnitttiefe und der erforderlichen Oberflächenbearbeitung ab. Als Faustregel gilt, dass Bearbeitung und Erodiermaschine 40 bis 60 % des Gesamtpreises für die Form ausmachen können.
Hier ergeben sich Skaleneffekte im Formenbau. Ein Lieferant mit modernen Hochgeschwindigkeits-Bearbeitungszentren und automatisierter Elektrodenherstellung kann in kürzerer Zeit eine genauere Form herstellen. Der Stundensatz einer 5-Achsen-Fräse ist jedoch hoch, sodass ein Angebot mit weniger Stunden zu einem höheren Tarif möglicherweise besser ist als eines mit vielen Stunden zu einem niedrigen Tarif. Sehen Sie sich den zitierten Prozessplan genau an, wenn Sie die Unterschiede verstehen möchten.
Nach der Bearbeitung wird die Form zusammengebaut. Die Kern- und Hohlraumhälften werden aufeinander abgestimmt, die Schieber montiert und das Auswurfsystem eingestellt. Beim Tupfen wird eine Markierungsmasse auf die Kontaktflächen aufgetragen und die Passform angepasst, um einen gleichmäßigen Kontakt zu gewährleisten. Dies kann bei einem komplexen Werkzeug Tage dauern und ist eine der fähigkeitsabhängigsten Phasen des Formenbaus. Zu den Werkarbeiten gehören auch das Polieren, das Abrunden von Kanten und das Installieren von Wasserarmaturen.
Die meisten Formenangebote beinhalten einen ersten Versuch auf einer Druckgussmaschine. Der Lieferant kann eine eigene Maschine verwenden oder einen Vertrag mit einer nahegelegenen Gießerei abschließen. In der Regel sind die Kosten für die im Versuch verwendete Aluminium- oder Zinklegierung, die Energie, die Bedienerzeit und der Stundensatz der Druckgussmaschine enthalten. Wenn mehrere Proberunden erforderlich sind, können zusätzliche Kosten anfallen. Für eine gut gestaltete Form mit einem zuverlässigen Lieferanten sind möglicherweise nur zwei oder drei Runden erforderlich. Für ein problematisches Design sind möglicherweise sechs oder mehr erforderlich. Stellen Sie sicher, dass im Angebot angegeben ist, wie viele Probeläufe enthalten sind.
Während der Musterphase vermisst der Lieferant das Teil und prüft es auf Schrumpfung, Porosität und Maßabweichungen. Bei jeder Korrekturiteration muss die Form angepasst werden, manchmal durch Bearbeitung des Hohlraums oder Hinzufügen von Einsätzen, und dies muss im Projektplan eingepreist werden.
Die Wärmebehandlung wird manchmal getrennt von der Bearbeitung aufgeführt, insbesondere wenn der Lieferant geglühten Stahl kauft und ihn nach dem ersten Schruppen härtet. Oberflächenbehandlungen wie Nitrieren, PVD-Beschichten oder eine trennmittelfreundliche Beschichtung sind ein Extra. Diese Behandlungen können die Lebensdauer von Schimmelpilzen verlängern und die Entformung verbessern, sind jedoch nicht immer im Basisangebot enthalten. Bitten Sie um eine Werbebuchung, um am Ende eine Überraschung zu vermeiden.
Professionelle Formenlieferanten stellen eine Dokumentation bereit, die Materialzertifikate, Wärmebehandlungsberichte, KMG-Inspektionsdaten und ein Wartungshandbuch umfasst. Für Automobilprogramme ist diese Dokumentation gemäß den PPAP-Anforderungen obligatorisch. Die Kosten für die Vorbereitung dieser Dokumente, die Verwaltung des Projektzeitplans und die Durchführung von Überprüfungsgesprächen machen normalerweise einen kleinen Prozentsatz der Gesamtkosten aus, sollten jedoch in einem detaillierten Angebot angegeben werden. Ein Lieferant, der ein transparentes Projektmanagement mit Fotos und Fortschrittsberichten bietet, ist die paar tausend Dollar wert, die er möglicherweise hinzufügt.
Viele der von uns beschriebenen Kosten werden stark von Entscheidungen beeinflusst, die in der Teilekonstruktionsphase getroffen werden. Noch bevor Sie die Angebotsanfrage senden, können Sie die Formkosten durch Optimierung der Teilegeometrie beeinflussen. Hier sind die häufigsten Designparameter und ihre Auswirkungen.
Formschräge ist die Verjüngung, die den vertikalen Flächen hinzugefügt wird, damit das Gussstück ohne Anhaften ausgeworfen werden kann. Ein Entformungswinkel von 1° ist typisch für Aluminium, für tiefere Rippen und Kerne sind jedoch 2° sicherer. Wenn die Formschräge zu klein ist, muss die Form zusätzlich poliert werden und das Teil weist möglicherweise Schleifspuren auf. Noch wichtiger ist, dass widerstandsfreie Rippen zusätzliche seitliche Eingriffe oder eine zusätzliche Bearbeitung erfordern, was beides die Kosten erhöht. Eine frühzeitige Überprüfung des Entwurfs ist die günstigste Möglichkeit, Geld zu sparen.
Plötzliche Änderungen der Wandstärke verursachen Lunker und Porosität. Das Formdesign kann durch das Hinzufügen von Einsätzen und Kühlkörpern einen Ausgleich schaffen, aber das erhöht die Kosten. Ein Teil mit einer gleichmäßigen Wandstärke von 3 mm lässt sich viel einfacher füllen und abkühlen als ein Teil, dessen Wandstärke in der Nähe eines Vorsprungs von 2 mm auf 5 mm ansteigt. Wenn die Wände gleichmäßig gehalten werden, verringert sich der Bedarf an interner Kühlung und das Risiko von Hotspots wird verringert.
Jeder Hinterschnitt erfordert einen Schieber. Sie können die Anzahl der Schlitten reduzieren, indem Sie die Richtung der Trennlinie ändern oder ein Merkmal akzeptieren, das einen sekundären Bearbeitungsvorgang erfordert. Beispielsweise kann ein Außengewinde für einen Sensoransatz nach dem Guss gebohrt werden, anstatt es vor Ort zu gießen, wodurch ein rotierender Kern vermieden wird. Die zusätzlichen Bearbeitungskosten sind oft geringer als die Kosten eines komplexen Schiebers in der Form.
Wenn ein Hinterschnitt unvermeidbar ist, lohnt es sich zu fragen, ob er mit einem losen Kern gebildet werden kann, der nach jedem Schuss manuell entfernt wird. Dies ist eine kostengünstige Alternative für Kleinserienteile, verlangsamt jedoch die Zykluszeit und ist für die Massenproduktion möglicherweise nicht akzeptabel. Für ein großvolumiges Automobilteil ist ein hydraulischer Schieber die einzig zuverlässige Option.
Je enger die Toleranz, desto teurer ist die Form. Sie können Kosten sparen, indem Sie kritische Abmessungen festlegen, die tatsächlich ±0,1 mm benötigen, und an anderer Stelle Standard-Druckgusstoleranzen zulassen. Der Formenbauer kann sich dann auf die Bearbeitung konzentrieren, wo es darauf ankommt. Zu viele Käufer legen ungerechtfertigt enge Toleranzen für jedes Merkmal fest, und die Formkosten steigen mit jeder Maßangabe.
Wenn das Teil eine dekorative Oberfläche der Klasse A hat, muss die Form auf Hochglanz poliert und anschließend bei Bedarf strukturiert werden. Das Polieren und Ätzen kann tagelange Spezialarbeit erfordern. Bei einem matten Finish oder einer bearbeiteten Oberfläche ist hingegen weniger manuelles Polieren erforderlich. Eine weitere Möglichkeit zur Kostenkontrolle besteht darin, einen strukturierten Bereich nur auf einer kleinen Platte statt auf dem gesamten Teil auszuwählen.
Das Eingießen von Gewindeeinsätzen oder die Verwendung abnehmbarer Einsatzstifte erhöht die Handhabungskomplexität im Druckgusszyklus. Die Form muss so ausgelegt sein, dass sie den Einsatz während des Einspritzens lädt und hält, und das Automatisierungssystem muss ihn präzise platzieren. Dies kann die Formkosten je nach Anzahl der Einsätze pro Zyklus um 5.000 bis 20.000 US-Dollar erhöhen. Oftmals ist es wirtschaftlicher, ein einfaches in das Teil gegossenes Loch zu verwenden und einen separaten Gewindeschneidvorgang für das Gewinde durchzuführen, es sei denn, der Einsatz ist für die Montagefestigkeit oder Abdichtung erforderlich.
Unserer Erfahrung nach lassen sich die Gesamtkosten der Form häufig um 10 bis 25 % senken, wenn Kunden dazu ermutigt werden, ihr Teiledesign anhand dieser Kriterien zu überprüfen, ohne dass sich die Funktion des Bauteils ändert. Das DFM-Feedback des Formenbaus ist kein Versuch, das Budget aufzublähen; Es ist ein direkter Weg zu einem wirtschaftlicheren Werkzeug.
Der Kaufpreis einer Druckgussform ist nur der Ausgangspunkt. Im Laufe der Lebensdauer werden Sie Geld für Wartung, Reparaturen, Beschichtungen und Ersatzteile ausgeben. Für die Berechnung der tatsächlichen Kosten pro Teil ist es wichtig, die erwartete Lebensdauer Ihrer Form zu kennen.
Von einer Standard-Druckgussform aus H13-Aluminium wird üblicherweise erwartet, dass sie 80.000 bis 120.000 gute Schüsse produziert, bevor die primären Verschleißflächen ausgetauscht werden müssen. Diese Nummer ist keine Garantie; Dies hängt von der Legierungstemperatur, der Einspritzgeschwindigkeit, den thermischen Zyklen und der Funktionsweise des Kühlsystems ab. Eine aus hochwertigem Stahl und guter Kühlung gefertigte Form kann 150.000 bis 200.000 Schüsse erreichen, während bei einem minderwertigen Werkzeug nach 30.000 Schüssen Hitzeschäden auftreten können.
Magnesiumlegierungen werden bei etwas niedrigeren Temperaturen als Aluminium gegossen, was bei guter Prozessführung oft eine etwas längere Lebensdauer der Form ermöglicht. Zinklegierungen sind am schonendsten für die Form, und Warmkammer-Zinkformen übersteigen oft 500.000 Schüsse, da die Betriebstemperatur viel niedriger ist. Dies ist einer der Gründe, warum Zinkwerkzeuge häufig mit gehärteten Einsätzen hergestellt werden, die weniger aggressiv behandelt werden als Aluminiumwerkzeuge.
Die Hauptfehlerursache bei Druckgussformen ist die Hitzebeständigkeit, bei der Hunderte von thermischen Zyklen ein Netzwerk kleiner Risse auf der Formoberfläche verursachen. Die Risse führen zu Oberflächenfehlern im Gussteil und schließlich zu Löt- oder Klebestellen. Regelmäßige Wartung, einschließlich Polieren von Rissen und Behandeln der Oberfläche, kann die Lebensdauer der Form verlängern. Allerdings ist jeder Reparaturzyklus mit Kosten verbunden und die Form muss während der Reparatur außer Betrieb genommen werden.
Für Aluminium- und Magnesiumformen ist die Festlegung eines Wartungsbudgets in Höhe von 5 bis 10 % des ursprünglichen Formpreises pro Jahr eine sinnvolle Regel. Bei Zink ist die Zahl niedriger. Dieses Budget umfasst neue Auswerferstifte (die sich abnutzen), Ersatzschlitten und das erneute Polieren nach einem Großserienlauf. Wenn Sie einen Reparaturvertrag mit dem Formenbauer abschließen, müssen Sie auch die Logistik für den Rückversand der Form und die Zeit einplanen, in der Sie keine Teile herstellen können.
Einige Lieferanten bieten Formenwartungsverträge an. Die Form wird nach jeweils X Tausend Schüssen zur Inspektion zurückgeschickt und der Lieferant führt die vorgeschriebenen Serviceschritte gegen eine feste Gebühr durch. Dies schützt Ihre Investition und kann lange Produktionsausfälle verhindern. Diese Vereinbarungen sind nicht in jedem Markt üblich, aber es lohnt sich, nach ihnen zu fragen, wenn Sie ein hohes Jahresvolumen erwarten.
Die Formkosten pro Teil hängen von der Gesamtzahl der Teile ab, die Sie produzieren möchten. Dies ist die wichtigste Berechnung bei einem Druckgussprojekt. Hier ist ein einfaches Beispiel.
Angenommen, Formoption A kostet 20.000 US-Dollar und produziert ein Teil in einer Zykluszeit von 30 Sekunden. Formoption B kostet 40.000 US-Dollar, produziert aber das gleiche Teil in einem 22-Sekunden-Zyklus, da sie über eine bessere Kühlung und ein anderes Angusslayout verfügt. Durch die Reduzierung der Zykluszeit werden 8 Sekunden pro Teil eingespart. Über 100.000 Schüsse, das sind 800.000 Sekunden, etwa 222 Stunden Maschinenzeit. Bei einem Maschinenstundensatz von 80 US-Dollar beträgt die Ersparnis 17.760 US-Dollar. In diesem Fall zahlt die teurere Form den Großteil der zusätzlichen 20.000 US-Dollar bei gleichem Produktionsvolumen. Bei einem Volumen von 500.000 Schuss ist die Mehrinvestition im Vergleich zur Ersparnis gering.
Das Gegenteil ist auch der Fall. Wenn Sie für ein Nischenprodukt nur 15.000 Teile benötigen, kann eine kostengünstigere Form mit einer kürzeren erwarteten Lebensdauer die richtige Lösung sein. Bei einer Abschreibung von mehr als 15.000 Teilen könnte eine langlebige Form für 45.000 US-Dollar 3 US-Dollar pro Teil einbringen, während eine kurzzeitige Form für 20.000 US-Dollar nur 1,33 US-Dollar pro Teil einbringt. Sie können dann höhere Ersatzteilkosten in Kauf nehmen. Der entscheidende Entscheidungsfaktor ist das Jahresvolumen und das Vertrauen in Ihre Prognose.
Führen Sie eine einfache Break-Even-Analyse durch, bevor Sie die Formspezifikation festlegen. Berechnen Sie die Gesamtinvestition zuzüglich der Kosten pro Teil für drei verschiedene Volumina: Ihr konservativ erwartetes Volumen, Ihre Basisprognose und ein Volumen für hohe Fälle. Wenn das Szenario mit hohem Volumen plausibel ist, investieren Sie in die Form mit der längeren Lebensdauer. Wenn der konservative Fall wahrscheinlich ist, senken Sie die Anfangsinvestition und rechnen Sie mit einer Reparatur oder einem Umbau des Werkzeugs.
Das gleiche Prinzip gilt für die Anzahl der Hohlräume. Eine Form mit einer Kavität kann 30.000 US-Dollar kosten, während eine Form mit zwei Kavitäten 48.000 US-Dollar kosten kann. Das Zwei-Kavitäten-Werkzeug hat eine um 60 % höhere Investition, verdoppelt aber etwa die Leistung pro Stunde. Bei hohen Stückzahlen rechtfertigt die Zykluszeitersparnis problemlos die zusätzlichen 18.000 US-Dollar. Bei geringem Volumen ist das Ein-Kavitäten-Werkzeug rationeller, da die Maschinenzeit weniger ein Engpass darstellt.
Für ein reales Beispiel aus unserem Produktportfolio, ein Teil wie ein Lenkrohr aus Druckguss aus Magnesiumlegierung ist eine typische strukturelle Automobilanwendung, die eine gleichbleibende Dimensionsstabilität über lange Produktionsläufe hinweg erfordert. In diesem Fall ist eine höhere Anfangsinvestition in die Form aus hochwertigem Stahl und verbesserter Kühlung fast immer die richtige Entscheidung, da das Werkzeug mehrere Jahre lang enge Toleranzen einhalten muss, ohne dass wiederholte Schweißnahtreparaturen erforderlich sind.
 Kundenspezifische Druckguss-Lenkrohrfabrik aus Magnesiumlegierung, Hersteller - Ningbo NK Ningbo NKT Tooling Co., Ltd. ist ein Hersteller und eine kundenspezifische Fabrik für Lenkrohre aus Magnesiumlegierung in China. Details: Magnesiumlegierungs-Di... Produkt anzeigen →
Das Anfordern eines Kostenvoranschlags für eine Form ist nicht so einfach wie das Senden einer CAD-Datei und das Warten auf eine Nummer. Für ein zuverlässiges Angebot ist eine vollständige Spezifikation erforderlich. Je mehr Zeit Sie in die Erstellung dieser Spezifikation investieren, desto genauer werden Ihre Vergleiche sein.
Fehlende Informationen sind der häufigste Grund für ungenaue Angebote. Wenn der Lieferant das Jahresvolumen nicht kennt, kann er von einem höheren Volumen ausgehen und ein teureres Werkzeug entwickeln, das Sie nicht benötigen, oder er geht von einem geringen Volumen aus und bietet ein zerbrechliches Werkzeug an. Wenn Sie einen sekundären Bearbeitungsvorgang nicht erwähnen, bei dem Material in der Nähe eines kritischen Kernlochs entfernt wird, gießt die Form das Loch möglicherweise nicht an der richtigen Position oder es entsteht ein unnötiger Schrumpfhohlraum.
Diese Fragen unterscheiden einen professionellen Anbieter von einem Makler. Ein Makler leitet die Anfrage häufig an eine Fabrik weiter und kann auf technische Fragen nur eine vage Antwort geben. Ein echter Formenbauer kann direkt antworten, einen Prozessplan bereitstellen und ein Beispiel einer ähnlichen Form zeigen.
Seien Sie vorsichtig, wenn ein bestehendes Angebot weitaus niedriger ist als jedes andere Angebot für die gleiche Formspezifikation. Der Unterschied könnte auf die Verwendung von ungehärtetem Stahl für Kern und Hohlraum, minimale Kühlkanäle, kein Erodieren für Eckdetails oder ein ungetestetes Angussdesign zurückzuführen sein. Bitten Sie den Lieferanten, den niedrigeren Preis mit einer detaillierten Aufschlüsselung zu begründen. Wenn sich ein Angebot kaum ändert, wenn Sie nach einer längeren erwarteten Lebensdauer der Form fragen, hat der Lieferant das Design möglicherweise nicht angepasst, um diese Lebensdauer zu erreichen. Ein realistisches Angebot spiegelt die gestiegenen Investitionen in Stahlqualität und Kühlung mit einer deutlichen Preiserhöhung wider.
Es ist auch wichtig, die tatsächliche Produktionskapazität des Lieferanten zu überprüfen. Wenn Sie bei einem ausländischen Lieferanten einkaufen, fordern Sie aktuelle Fotos der Bearbeitungsfläche und einen Videoanruf an, um zu sehen, wie die Form gebaut wird. Das Standortprofil unseres Unternehmens zeigt beispielsweise eine moderne Fabrik mit 6.000 Quadratmetern Fertigungsfläche und über 80 Mitarbeitern, was einem seriösen Formenbauer entspricht. Sie sollten sich aber auch über die spezifischen Maschinen informieren, die für Ihr Projekt verfügbar sind. Nicht jede Fabrik mit einer CNC-Maschine kann ein großes, komplexes Werkzeug bauen.
Es kann verlockend sein, sich für das niedrigste Gussformangebot zu entscheiden, aber die Gussform ist das Produkt, das jedes Teil formt, das Sie in den nächsten Jahren verkaufen werden. Die Kostenunterschiede zwischen Lieferanten sind nicht nur Aufschläge; Sie spiegeln die technische Tiefe, die Fertigungskapazität, die Qualitätssysteme und die Bereitschaft wider, die Form nach der Lieferung zu unterstützen.
Ein erfahrener Formenbauer wie Ningbo NKT Tooling Co., Ltd. bringt mehr als nur Bearbeitungskenntnisse mit. Wir bringen eine Geschichte mit, die 2009 mit einem speziellen Designstudio für Druckgussformen beginnt, gefolgt von Jahren des Baus von Zink- und Aluminiumwerkzeugen und dann der Expansion in Autoteile aus Magnesiumlegierung und Hochvakuumformen im Jahr 2016. Dieser Zeitplan bedeutet, dass wir die Herausforderungen von dünnwandigen Strukturkomponenten und Lenkungsteilen mit engen Toleranzen gemeistert haben. Wir wissen, warum eine Form ausfällt und wie wir diesem Fehler entgegenwirken können.
Diese Erfahrung spiegelt sich direkt in den Formkosten in der Entwurfsphase wider. Wir sind in der Lage, eine Anschnittposition vorzuschlagen, die Schweißnähte reduziert, eine Kühlkanalanordnung, die die Zykluszeit um 15 % verkürzt, oder eine Schieberkonstruktion, die robuster und einfacher zu warten ist. Diese Vorschläge sind nicht kostenlos, aber sie reduzieren die Kosten pro Teil und das Risiko von Ausfallzeiten.
Auch Qualitätssysteme sind wichtig. Wir verfügen über die ISO9001-Zertifizierung, die erstmals im Jahr 2011 erreicht wurde. Ein formelles Qualitätssystem schafft einen disziplinierten Prozess für Designprüfungen, Materialprüfungen, prozessbegleitende Messungen und abschließende Validierung. Für Automotive-Kunden ist eine durchgängige Dokumentation unerlässlich. Ein Lieferant ohne dokumentiertes Qualitätssystem kann zwar immer noch eine gute Form herstellen, der Prozess ist jedoch nicht wiederholbar und das Risiko eines versteckten Fehlers ist höher.
Berücksichtigen Sie bei der Bewertung eines Lieferanten den gesamten Wertstrom. Erhalten Sie einen umfassenden DFM-Bericht? Wird der Lieferant die Strömungssimulation nutzen, um Füllung und Erstarrung zu untersuchen? Werden sie eine Hochvakuumform mit der gleichen Aufmerksamkeit auf die Abdichtung wie auf die Geometrie herstellen? Diese Fähigkeiten gehören zunehmend zum Standard beim Aluminiumguss in der Automobilindustrie. Zum Beispiel ein Halterung aus Druckguss aus Aluminiumlegierung ist ein Strukturteil, das eine hohe Festigkeit und geringe Porosität erfordert. Ein Lieferant, der Hunderte ähnlicher Halterungen gebaut hat, kennt das ideale Angussverhältnis und die Vorsichtsmaßnahmen zur Schrumpfungskontrolle.
 Fabrik für kundenspezifische Druckgusshalterungen aus Aluminiumlegierung, Hersteller - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. ist ein Hersteller und eine kundenspezifische Fabrik für Druckgusshalterungen aus Aluminiumlegierung in China. Details: Die ADC12-Aluminiumlegierung ... Produkt anzeigen →
In unserer Produktion bedienen wir das gesamte Spektrum an Arbeiten: konventionelle, Hochvakuum- und Pressgussformen sowie Heißkammer-Zinkwerkzeuge und Mehrschiebermaschinen. Wir behalten auch den Blick auf den breiteren Herstellungsprozess im Auge. Beispielsweise muss eine Gussform für ein Motorgehäuse mit dem automatischen Einlegen von Kühleinsätzen und der anschließenden Bearbeitung zusammenwirken. Wenn der Formenbauer diese nachgelagerten Schritte versteht, kann er die Erstellung von Merkmalen vermeiden, die den Zusammenbau erschweren.
Wenn Sie Formenlieferanten vergleichen, fragen Sie nach Fallstudien zu Teilen mit ähnlicher Größe und Komplexität. Beurteilen Sie ein Portfolio nicht allein nach den schönen Formteilen. Fragen Sie nach ersten Versuchen, Herausforderungen und wie sie unerwartete Porositäts- oder Dimensionsprobleme gelöst haben. Die Antworten verraten Ihnen mehr über den Lieferanten als die Nummer im Angebot.
Denken Sie abschließend daran, dass eine Form eine Kapitalinvestition ist. Eine gut gebaute Form kann repariert, modifiziert und im Falle von Zinkwerkzeugen mehrere Jahre oder sogar Jahrzehnte lang wiederverwendet werden. Eine schlecht gebaute Form kann Ihren Produktionsplan belasten und Ihre Kundenbeziehung schädigen. Zu den tatsächlichen Kosten einer Druckgussform zählen die Unterbrechungen, Verzögerungen und der Ausschuss, die möglicherweise auf eine zu früh getroffene Entscheidung zur Kosteneinsparung zurückzuführen sind.
Zusammenfassend gibt es keine einheitliche Antwort auf die Frage: „Wie hoch sind die typischen Kosten für eine Druckgussform?“ Die einzig ehrliche Antwort ist, dass es vom Teil, der Legierung, dem Produktionsvolumen und der Spezifikation abhängt. Eine einfache Heißkammerform aus Zink kann für weniger als 10.000 US-Dollar hergestellt werden, während eine große Aluminiumform mit mehreren Schiebern und Vakuumunterstützung mehr als 100.000 US-Dollar kosten kann. Das Budget sollte jedoch nicht festgelegt werden, bevor eine ordnungsgemäße technische Überprüfung des Teils abgeschlossen ist.
Beginnen Sie mit einem klaren Verständnis Ihres jährlichen Volumen- und Formlebensdauerbedarfs. Beauftragen Sie dann einen Lieferanten, der Ihre Annahmen mit einer detaillierten DFM- und Kostenaufschlüsselung hinterfragt. Wenn Sie ein Teil für Automobilanwendungen beschaffen, suchen Sie nach einem Partner, der nachweislich Erfahrung sowohl mit konventionellen als auch mit fortschrittlichen Prozessen hat und der die Kompromisse zwischen Vorlaufkosten und langfristiger Produktivität erläutern kann. Eine etwas höhere Forminvestition ist oft gerechtfertigt, wenn sie kürzere Zykluszeiten, geringere Porosität und weniger Defekte ermöglicht. Und wenn Sie sich nicht sicher sind, bitten Sie den Lieferanten, Sie durch einen ähnlichen Fall wie den zu begleiten Anwendung von Druckguss aus Aluminiumlegierungen in Automobilteilen , was zeigt, wie Design- und Prozessentscheidungen letztendlich den von Ihnen gezahlten Preis beeinflussen.
Wangshan Road, Bezirk Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Urheberrecht © Ningbo NKT Tooling Co., Ltd. Alle Rechte vorbehalten.

